Kalibrasi Belt Scale: Prosedur, Alat Uji, dan Interval yang Benar
Belt scale adalah satu-satunya instrumen di jalur produksi yang angkanya dipakai untuk menagih, menghitung stok, dan menilai kinerja plant. Angka timbangan konveyor hanya bernilai bila instrumennya terbukti masih membaca sesuai beban sebenarnya. Kalibrasi belt scale adalah pekerjaan membandingkan pembacaan alat dengan bobot acuan yang sudah diketahui, lalu menyetel faktor pengali sampai selisihnya kembali masuk toleransi.
Banyak tim memaknai kalibrasi sebagai menekan tombol zero pada integrator, lalu mencatat hasilnya. Praktik di lapangan lebih luas: penyimpangan paling sering lahir dari rangka timbang tidak sejajar, idler yang seret, atau belt yang meregang, dan semuanya tidak bisa diperbaiki lewat menu elektronik.
Uraian berikut membahas prosedur enam langkah, pilihan alat uji, dan interval yang wajar. Untuk konteks pengadaan unit, lihat halaman supplier belt scale Indonesia.
Apa yang Sebenarnya Diukur Saat Kalibrasi Belt Scale
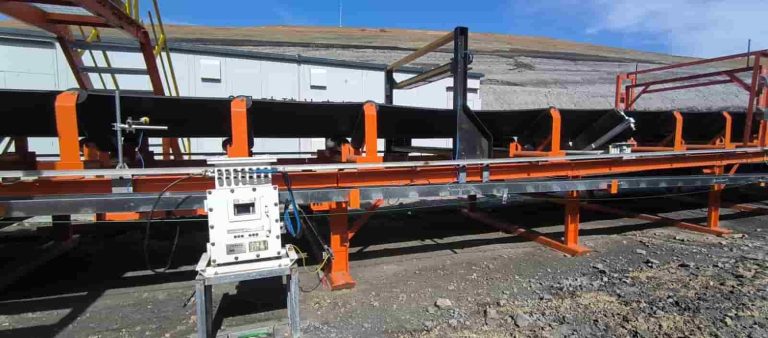
Sistem penimbangan kontinu menghitung laju alir dari dua besaran: berat material per satuan panjang pada rangka timbang, dan kecepatan belt. Load cell menerjemahkan beban pada idler penimbang menjadi sinyal listrik, sedangkan speed sensor membaca putaran roda ukur.
Integrator mengalikan kedua besaran itu menjadi ton per jam, lalu mengakumulasikannya sebagai total tonase. Kalibrasi memastikan titik nol sudah benar dan faktor pengali memang mewakili berat material per satuan panjang di jalur Anda.
Zero calibration: menghapus berat belt kosong
Belt dijalankan kosong beberapa putaran penuh sehingga integrator mengompensasi berat belt, sambungan, dan roller yang selalu ikut terbaca. Bila tahap ini keliru, setiap pembacaan membawa bias tetap yang bisa menjadi puluhan ton dalam sebulan.
Span calibration: menyetel faktor pengali
Setelah nol bersih, sistem dibebani dengan bobot yang nilainya diketahui melalui test weight atau rantai uji. Respons integrator dibandingkan dengan beban acuan, lalu faktor span disesuaikan. Pengujian diulang pada beberapa tingkat beban agar linearitas ikut terverifikasi.
Mengapa pembacaan bergeser seiring waktu
Drift bukan tanda alat rusak. Belt meregang sehingga berat belt yang dikompensasi berubah, debu menempel pada rangka timbang dan menambah beban yang tidak dihitung sebagai material, dan bearing idler yang seret mengubah distribusi beban.
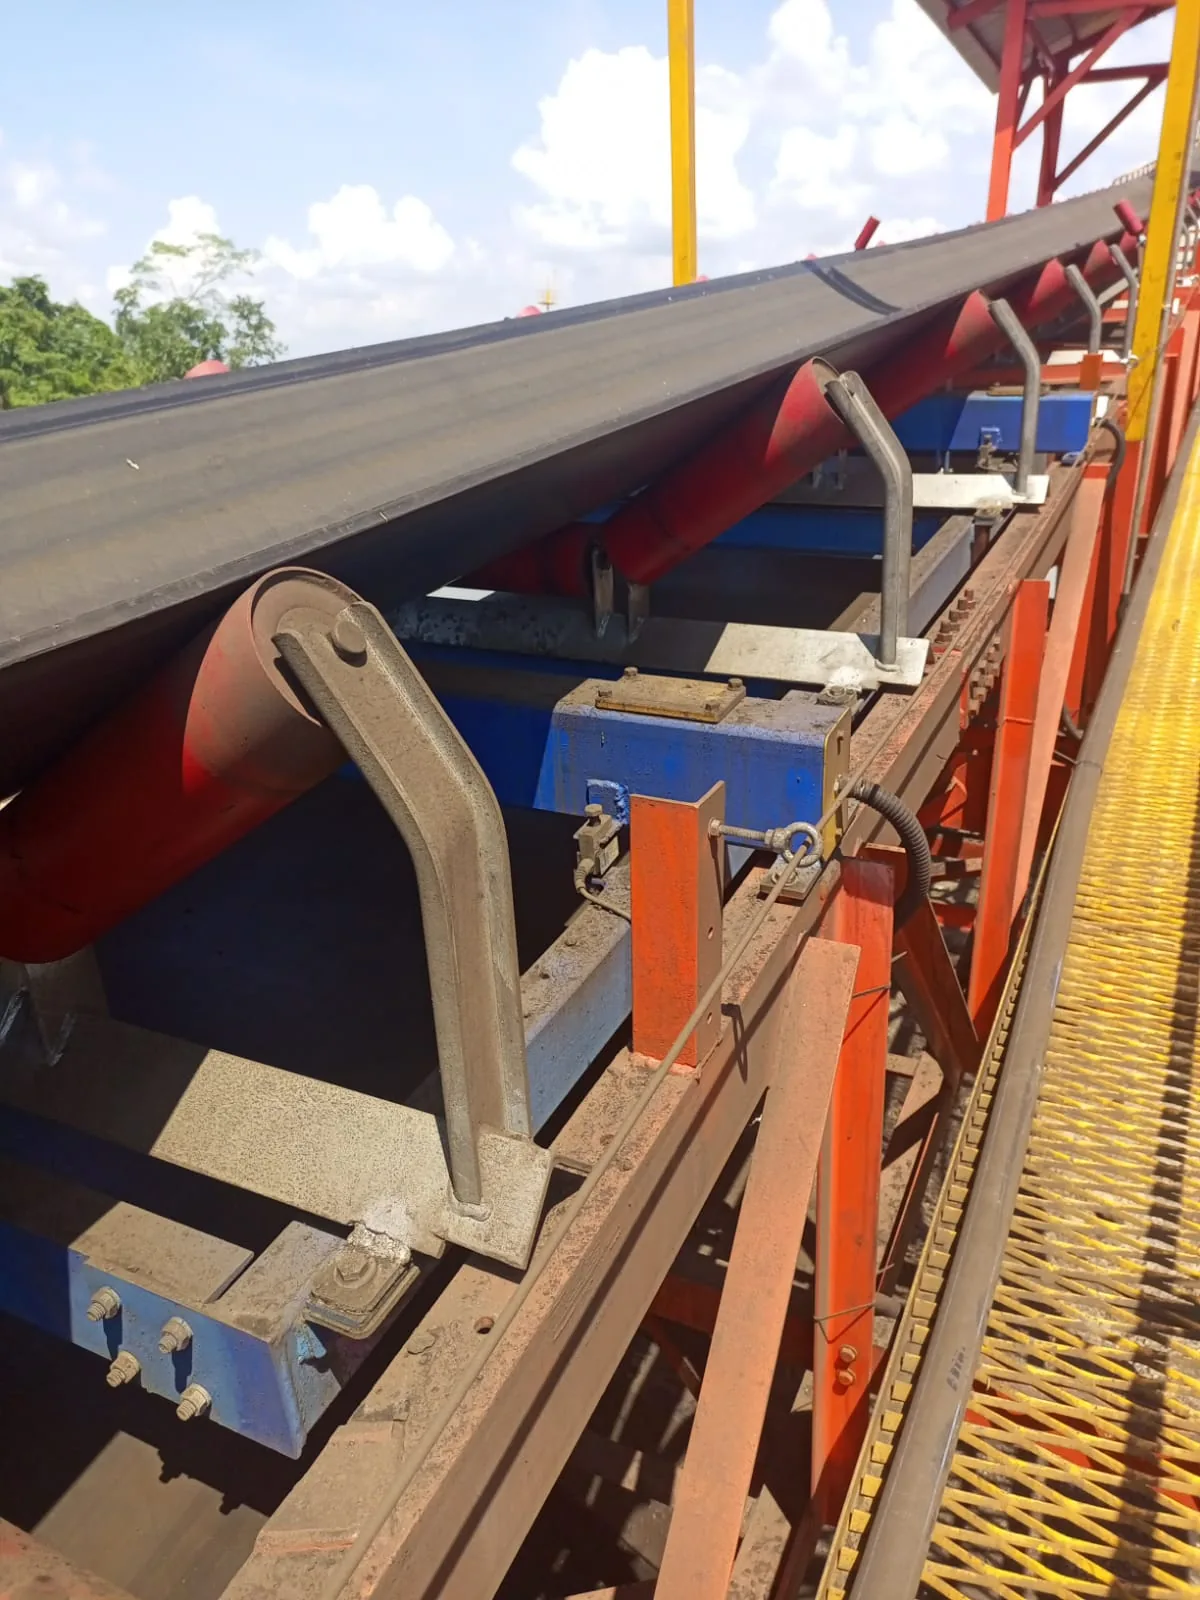
Prosedur Kalibrasi Belt Scale dalam Enam Langkah
Pekerjaan yang bisa dipertanggungjawabkan saat audit mengikuti urutan yang sama. Melewati satu tahap memindahkan masalah ke kunjungan berikutnya dan menambah waktu henti.
| Tahap | Pekerjaan | Keluaran |
|---|---|---|
| 1. Asesmen awal | Wawancara operator, riwayat selisih tonase, pencatatan lebar belt, kecepatan, kapasitas, dan kemiringan | Catatan kondisi awal dan dugaan sumber penyimpangan |
| 2. Pemeriksaan mekanis | Penyelarasan rangka timbang, putaran idler, kekencangan belt, kebersihan area sensor, dan terminasi kabel | Temuan mekanis dan perbaikan yang bisa dikerjakan saat itu |
| 3. Zero calibration | Kompensasi berat belt kosong pada beberapa putaran, verifikasi kestabilan nol | Nilai nol terverifikasi tanpa fluktuasi |
| 4. Span calibration | Pemasangan test chain atau test weight, pengujian variasi beban, penyesuaian faktor span | Nilai span baru beserta rekaman sebelum dan sesudah |
| 5. Material test | Penimbangan material aktual dengan alat ukur independen, dibandingkan hasil belt scale | Selisih terukur pada kondisi operasi nyata |
| 6. Dokumentasi | Berita acara, pencatatan parameter baru, pelatihan operator untuk uji harian | Dokumen audit dan operator yang mampu menguji mandiri |
Langkah satu sampai tiga: asesmen, mekanis, dan titik nol
Asesmen awal menentukan arah pekerjaan. Bila selisih tonase muncul setelah penggantian sebagian belt, dugaan pertama adalah berat belt yang belum dikompensasi. Selisih yang tumbuh perlahan pada musim hujan mengarah pada material basah.
Pemeriksaan mekanis dikerjakan sebelum alat ukur listrik disentuh. Rangka timbang harus sejajar dengan idler depan dan belakangnya, idler berputar ringan, dan area sensor beban bersih dari kerak. Untuk unit baru, tahap ini sebaiknya tuntas sejak jasa instalasi belt scale selesai.
Zero calibration menutup tiga langkah pertama. Belt dijalankan tanpa material sampai pembacaan nol stabil. Nol yang masih bergerak menandakan ada sumber beban berubah, misalnya belt yang menempel pada roller.
Langkah empat sampai enam: span, material test, dan dokumentasi
Span calibration memakai beban acuan yang dipasang pada rangka timbang sementara belt bergerak, lalu pengujian diulang pada beberapa tingkat beban. Rekaman sebelum dan sesudah penyesuaian wajib disimpan.
Material test bersifat opsional tetapi paling meyakinkan bagi tim komersial karena memakai material yang benar-benar dikirim. Langkah terakhir adalah dokumentasi: berita acara berisi parameter baru, temuan mekanis, dan tanggal kalibrasi berikutnya.
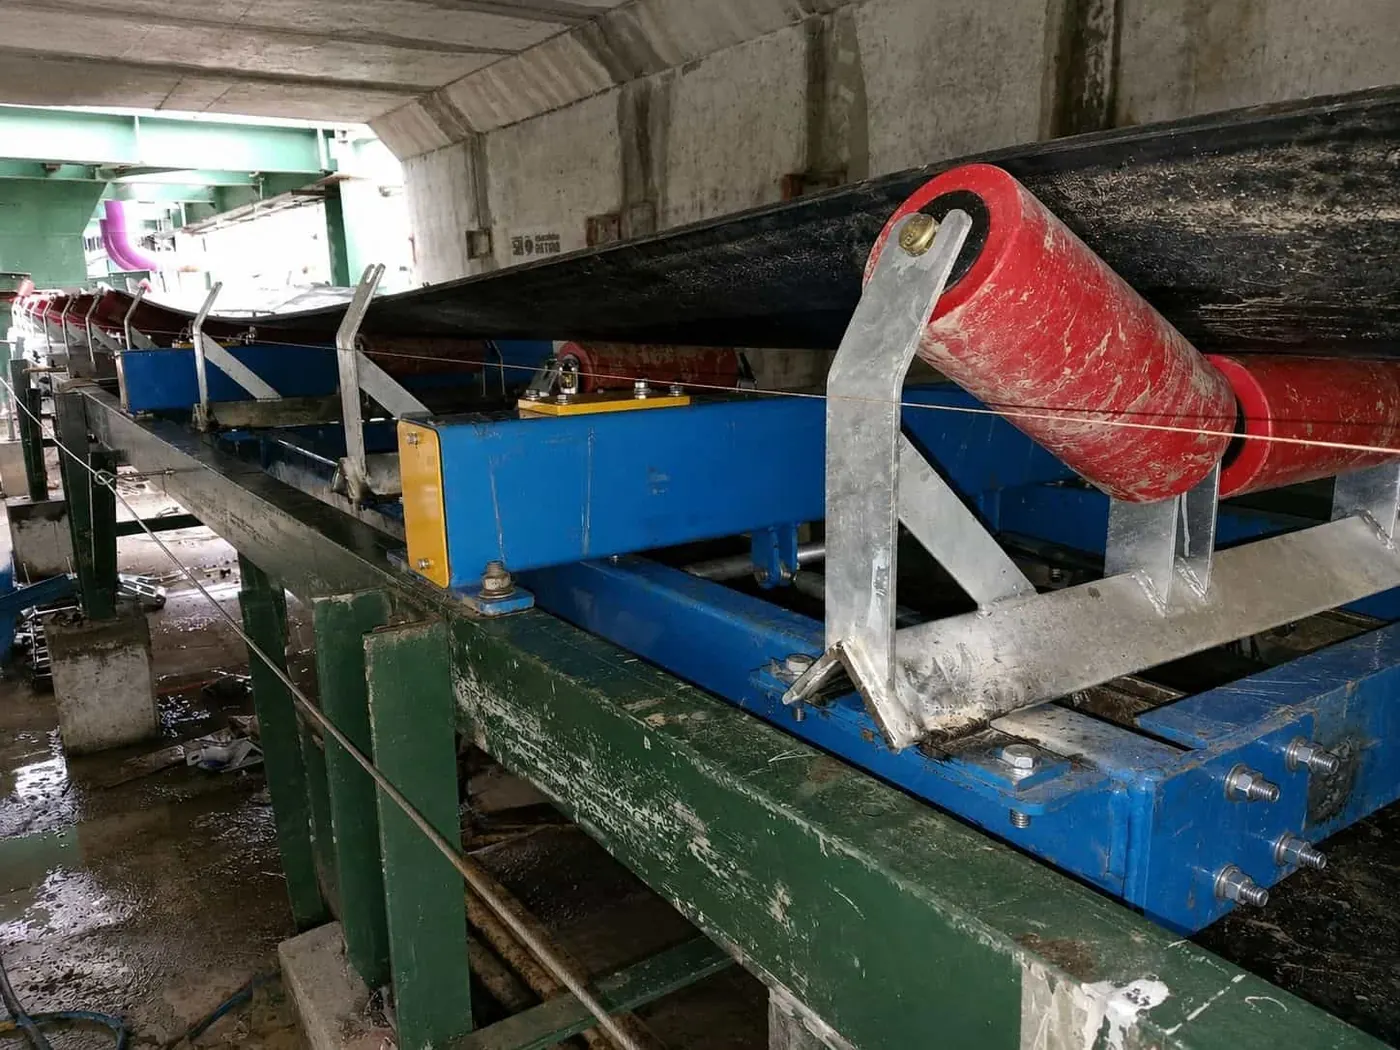
Alat Uji: Test Weight, Rantai Uji, atau Material Aktual
Pilihan alat uji bergantung pada target akurasi, waktu henti, dan apakah jalur memungkinkan penimbangan independen.
Test weight untuk verifikasi beban statis
Bobot uji memastikan rantai sinyal masih merespons beban secara wajar dan memeriksa apakah ada beban hilang di jalur mekanis. Metodenya cepat, tetapi tidak mereplikasi belt berjalan.
Rantai uji untuk simulasi beban dinamis
Rantai uji dipasang melingkar pada rangka timbang sehingga bagian yang menempel pada belt bergerak bersama belt. Beban yang diterima load cell menjadi konstan dan terdistribusi. Metode ini paling praktis untuk memverifikasi linearitas.
Material test sebagai pembanding independen
Material test membandingkan akumulasi tonase dengan penimbangan material yang sama pada timbangan terkalibrasi, misalnya weighbridge. Karena memakai kondisi nyata, hasilnya paling dekat dengan angka transaksi. Perbandingan ini juga memunculkan soal kadar air, sehingga pemahaman cara menghitung tonase belt scale penting bagi tim produksi.
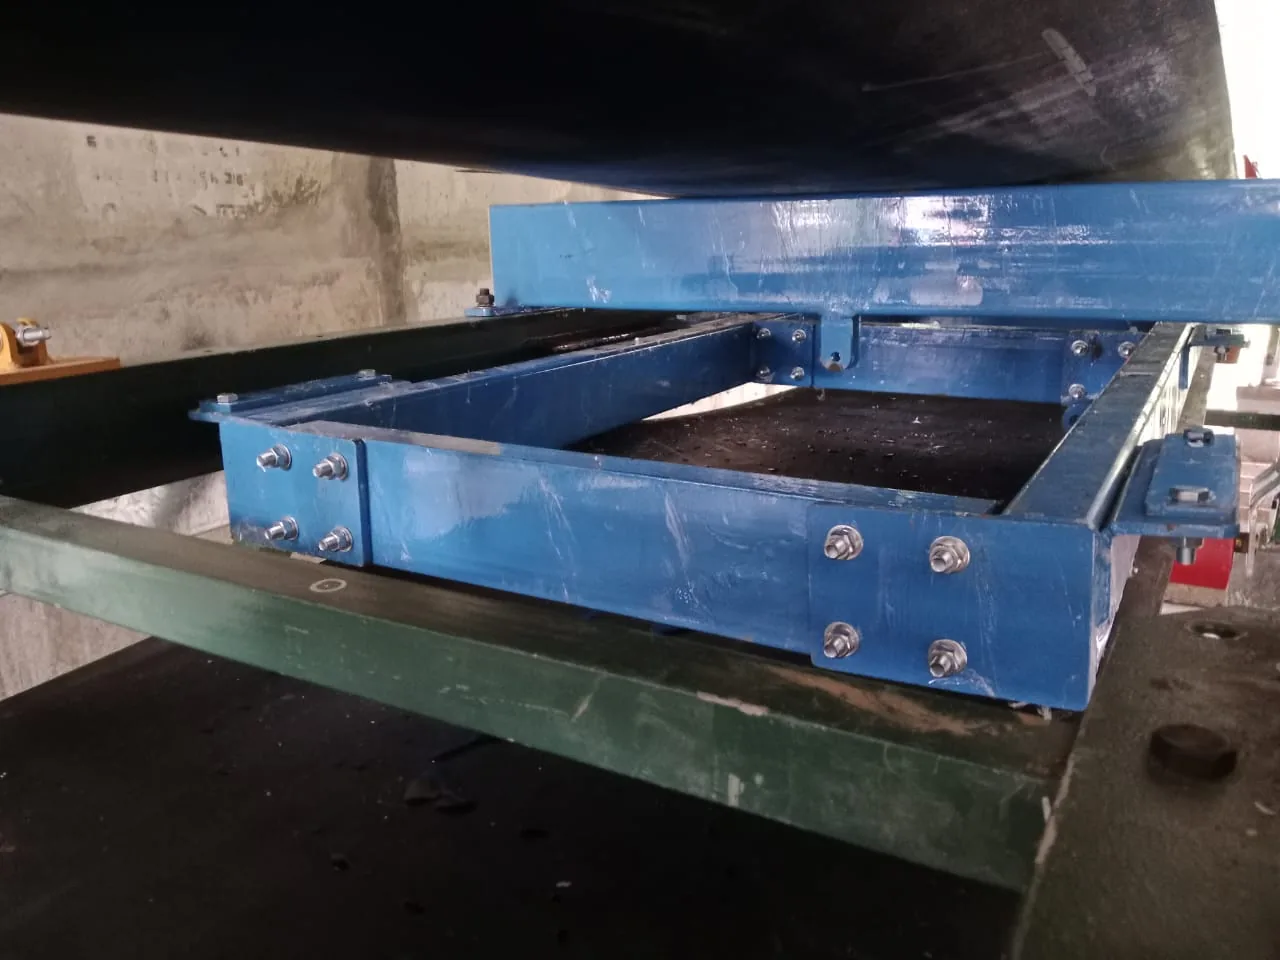
Interval Kalibrasi Tiga sampai Enam Bulan
Untuk sebagian besar jalur, siklus tiga sampai enam bulan sudah memadai. Angka itu titik awal yang disesuaikan dengan intensitas pemakaian, jenis material, dan risiko bila tonase meleset.
Jalur dengan material abrasif dan berdebu seperti batubara dan bijih nikel menuntut siklus lebih rapat. Jalur bersih dengan jam operasi rendah bisa cukup dua kali setahun, asalkan uji harian dengan test weight tetap dicatat.
Apa yang mengubah panjang interval
Beberapa kondisi memperpendek interval: penggantian sebagian belt atau idler area timbang, pekerjaan las di dekat rangka, serta penggantian load cell atau speed sensor. Setelah itu, kalibrasi tidak menunggu jadwal.
Bila selisih antara belt scale dan weighbridge melebar dua kali berturut-turut, jadwalkan pemeriksaan meski usia kalibrasi masih muda. Menunda membuat rekonsiliasi stok sulit dijelaskan.
Tanda Belt Scale Perlu Dijadwalkan Kalibrasi Ulang
Sebagian besar penyimpangan tidak muncul mendadak. Ada gejala yang bisa Anda baca dari data dan dari kondisi fisik unit sebelum selisihnya membesar.
Gejala pada data tonase
Total harian yang tidak cocok dengan rekonsiliasi stok, tagihan yang berulang dipersoalkan pembeli, dan pembacaan yang melonjak saat beban belum berubah termasuk gejala paling jelas. Faktor pengali sudah tidak mewakili kondisi jalur.
Gejala pada sisi mekanis
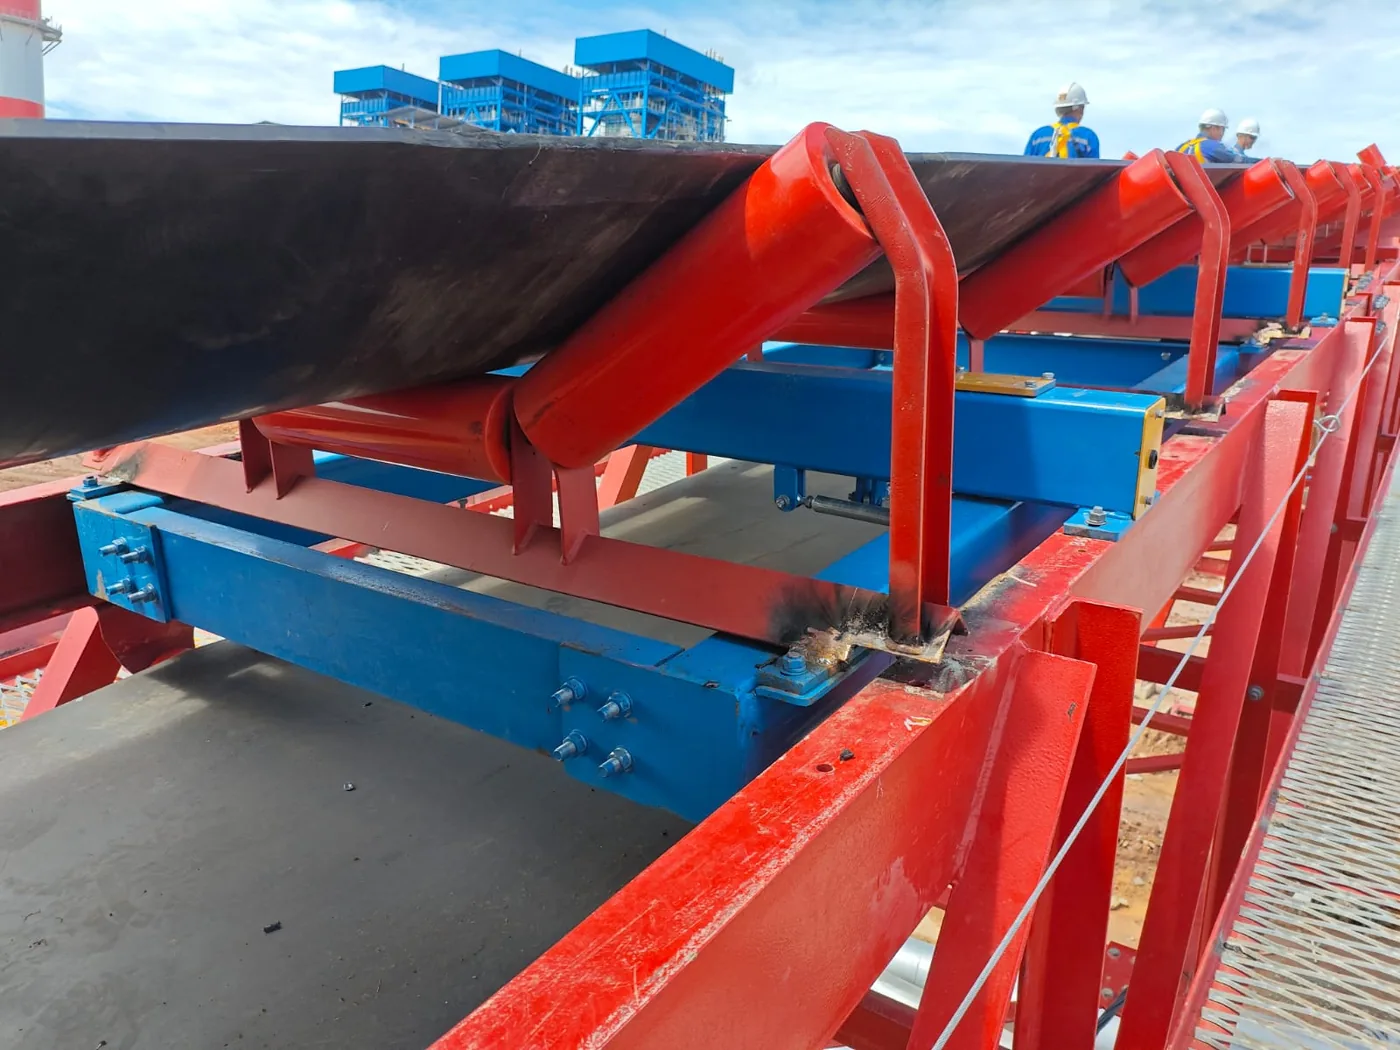
Belt yang kendur, material menumpuk di sekitar rangka timbang, idler yang berhenti berputar saat belt kosong, dan kabel load cell tergores menuntut kalibrasi setelah perbaikannya. Bila komponennya aus, ganti lebih dulu melalui belt scale spare part agar penyetelan tidak dikerjakan di atas bagian tidak layak.
Sumber Kesalahan dan Cara Memeriksanya
Mengetahui ke mana harus melihat lebih dulu menghemat waktu henti. Tabel berikut memetakan gejala umum ke pemeriksaan yang bisa Anda lakukan sendiri sebelum teknisi datang.
| Sumber kesalahan | Gejala yang terlihat | Cara memeriksa |
|---|---|---|
| Belt meregang atau berat belt berubah | Pembacaan tetap terlalu tinggi atau terlalu rendah | Zero calibration ulang pada belt kosong, bandingkan nilai nol lama dan baru |
| Penumpukan material pada rangka timbang | Nol tidak stabil, hasil naik perlahan sepanjang shift | Bersihkan area timbang, ulangi pengujian nol |
| Idler penimbang seret atau aus | Pembacaan berfluktuasi mengikuti putaran belt | Putar idler dengan tangan, bandingkan dengan idler di luar area timbang |
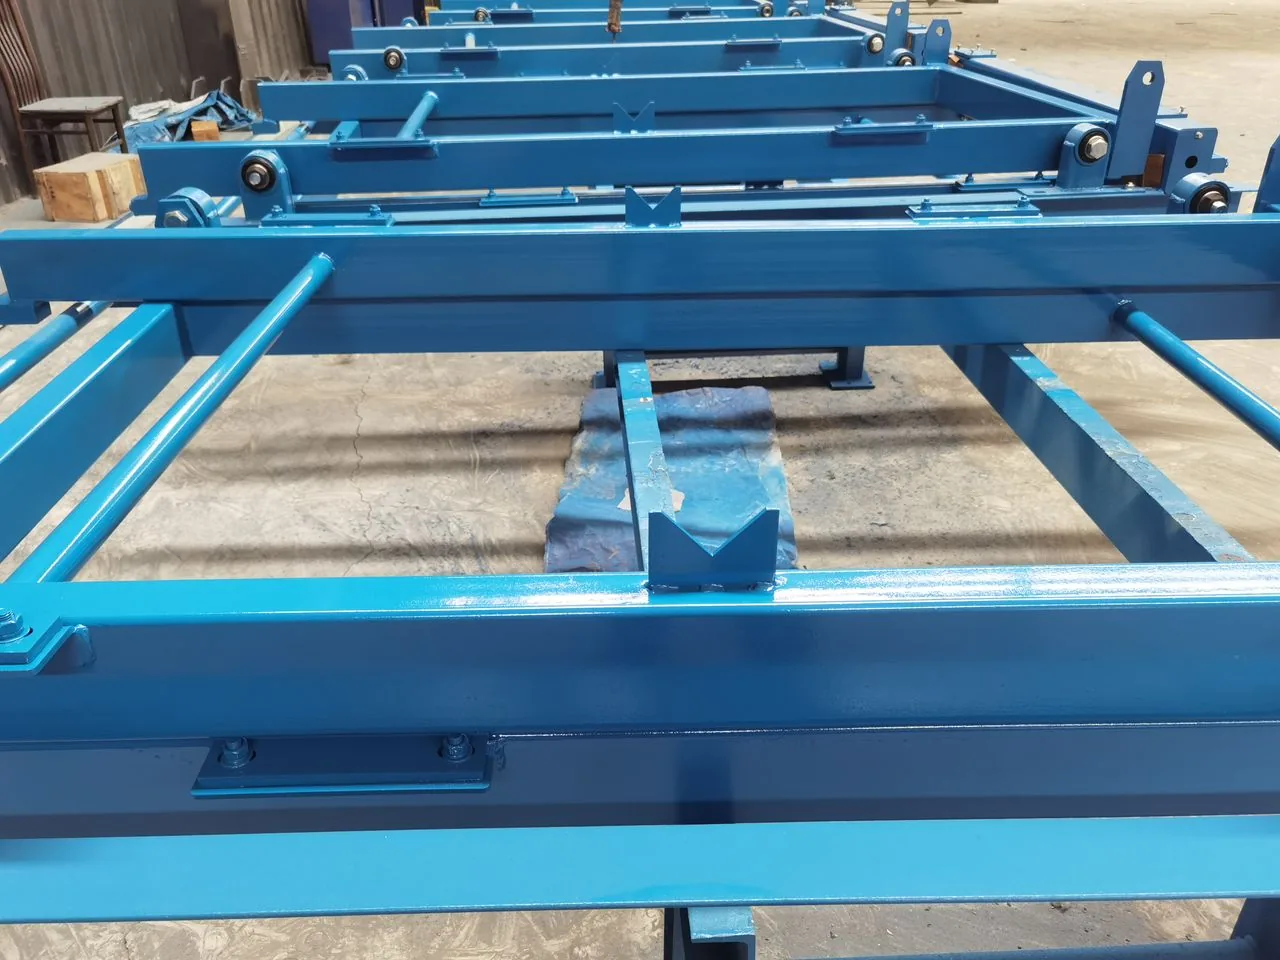
| Rangka timbang tidak sejajar | Selisih membesar pada beban tinggi | Periksa ketinggian rangka terhadap idler sebelum dan sesudahnya |
| Speed sensor kotor atau selip | Tonase lebih rendah dari perkiraan saat aliran normal | Bandingkan kecepatan terbaca dengan putaran pulley, bersihkan roda ukur |
| Load cell lembap atau kabel rusak | Pembacaan melompat tanpa pola | Periksa kabel dan konektor; load cell rusak diganti, bukan disetel |
Kalibrasi di Lokasi atau Kirim Unit ke Laboratorium
Untuk timbangan konveyor, jawabannya hampir selalu di lokasi. Penentu akurasi bukan hanya elektronik yang membaca sinyal, melainkan interaksi load cell, rangka timbang, kondisi belt, dan kecepatan aktual.
Mengapa pengujian harus di tempat unit bekerja
Kalibrasi di laboratorium hanya menguji integrator pada kondisi simulasi. Rangka konveyor tidak ikut dikirim, sehingga pengaruh kemiringan, getaran, dan ketidaksejajaran tidak masuk pengujian. Waktu hentinya juga lebih panjang.
Pendekatan in-situ memungkinkan temuan mekanis diperbaiki pada kunjungan yang sama, dan lingkup ini sudah termasuk dalam layanan jasa kalibrasi belt scale yang mencakup pemeriksaan mekanis, pengujian beban, hingga berita acara.
Yang Perlu Anda Siapkan Sebelum Teknisi Datang
Kesiapan di sisi Anda memangkas waktu henti. Siapkan izin kerja, akses aman ke area timbang, dan riwayat selisih tonase beberapa bulan terakhir.
Dokumen, akses, dan kesiapan jalur
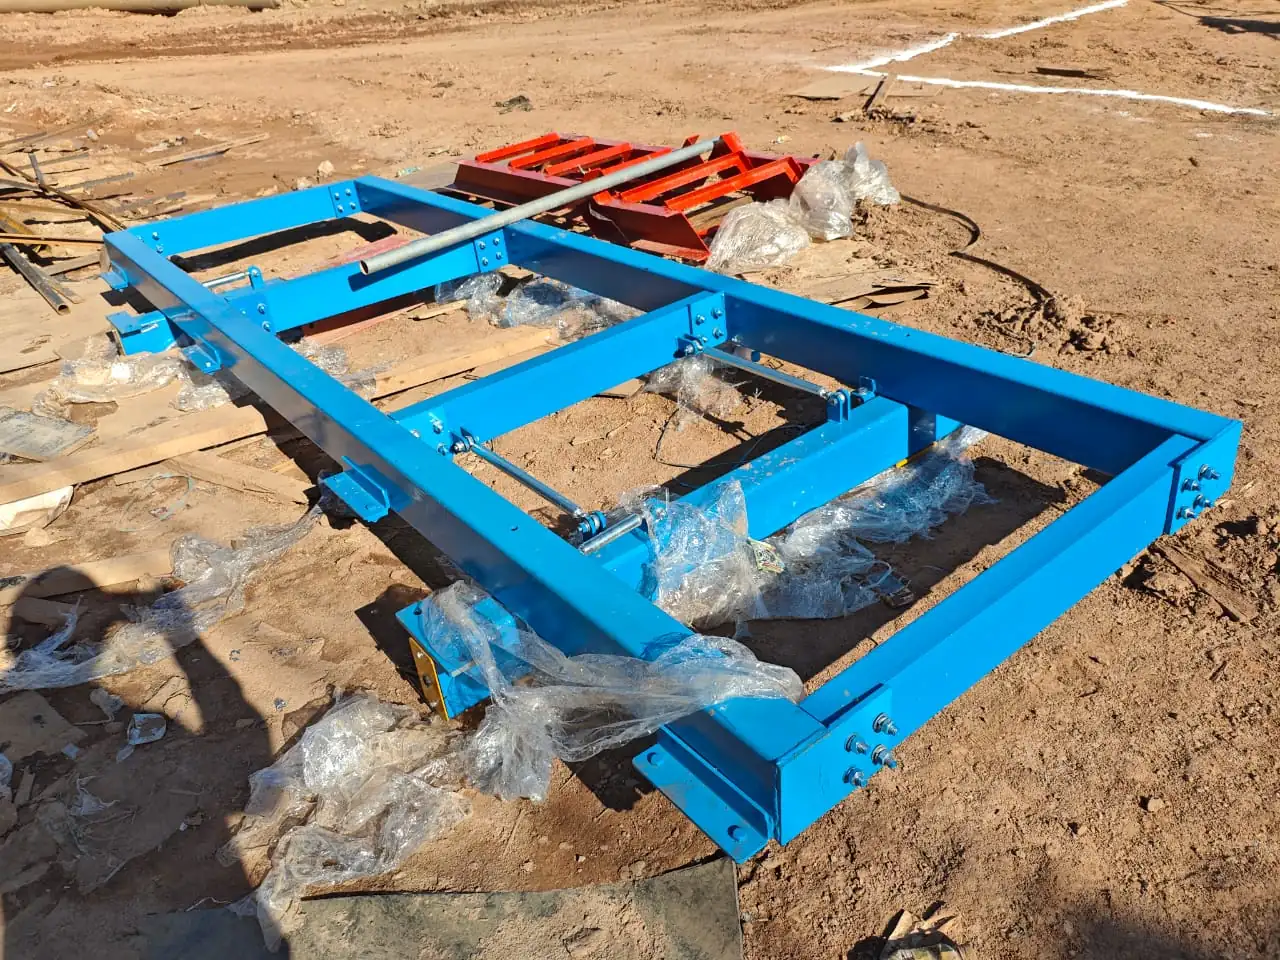
Sertakan data konveyor seperti lebar belt, kecepatan, kapasitas, dan kemiringan, karena angka ini dipakai saat menyetel parameter. Bila unit bermodel belt scale conveyor ICS-17B atau belt scale ICS-14A, catatan parameter commissioning sangat membantu perbandingan.
Jadwalkan pengujian saat jalur bisa dijalankan kosong beberapa putaran. Zero calibration membutuhkan belt tanpa material, dan slot itu paling sulit dicari pada jalur tiga shift.
Menjaga Akurasi Setelah Kalibrasi
Kalibrasi bukan peristiwa tunggal. Antara dua jadwal, operator sebaiknya menjalankan uji harian singkat dengan test weight dan mencatat hasilnya. Penyimpangan akan terlihat sebagai tren, bukan kejutan di akhir bulan.
Perawatan pendukung juga berpengaruh: membersihkan area timbang setiap shift, memastikan belt tidak menerima beban berlebih, dan memeriksa kelurusan belt. Untuk jalur batubara, pantau kualitas material melalui supplier mechanical coal sampling Indonesia agar keputusan berbasis tonase tidak berbenturan dengan hasil uji laboratorium.
Bila selisih berulang muncul meski kalibrasi baru dikerjakan, bandingkan hasilnya dengan timbangan jembatan melalui pembahasan belt scale vs weighbridge. Sering persoalannya bukan pada timbangan konveyor, melainkan pada titik pengukuran atau cara material dipindahkan. Untuk aplikasi pertambangan, lihat uraian belt scale tambang batubara.
Pertanyaan yang Sering Diajukan
Apa itu kalibrasi belt scale?
Rangkaian pekerjaan membandingkan pembacaan timbangan konveyor dengan bobot acuan, lalu menyetel faktor pengali pada integrator agar selisihnya masuk toleransi. Cakupannya meliputi pemeriksaan mekanis, zero calibration, span calibration, dan dokumentasi hasil.
Berapa interval kalibrasi yang dianjurkan?
Umumnya tiga sampai enam bulan, tergantung intensitas operasi dan jenis material. Jalur berdebu dan abrasif seperti batubara butuh siklus lebih rapat, sedangkan jalur dengan jam operasi rendah bisa cukup dua kali setahun bila uji harian tetap dijalankan.
Apa perbedaan zero calibration dan span calibration?
Zero calibration mengompensasi berat belt kosong agar pembacaan nol bersih, sedangkan span calibration menyetel faktor pengali memakai beban acuan seperti test weight atau rantai uji. Tanpa nol yang benar, hasil span calibration membawa bias tetap.
Apakah kalibrasi bisa dilakukan tanpa menghentikan produksi?
Zero calibration membutuhkan belt berjalan kosong beberapa putaran, sehingga aliran material dihentikan sementara. Total waktu henti biasanya beberapa jam, dan pemeriksaan mekanis bisa dikerjakan saat jalur aman diakses.
Mana yang lebih akurat, test weight atau rantai uji?
Keduanya menjawab pertanyaan berbeda. Test weight memeriksa respons sistem terhadap beban statis dan cepat dikerjakan, sedangkan rantai uji mensimulasikan beban bergerak bersama belt sehingga lebih dekat ke kondisi operasi.
Mengapa hasil belt scale berbeda dengan weighbridge?
Selisih bisa berasal dari kondisi belt scale itu sendiri, tetapi juga dari titik pengukuran, material tertinggal di jalur, dan kadar air yang berubah antara dua titik timbang. Penelusuran perlu membandingkan kondisi pengukuran, bukan hanya angkanya.
Apakah load cell harus diganti saat kalibrasi?
Tidak selalu. Load cell diganti hanya bila pemeriksaan menunjukkan kerusakan, misalnya pembacaan melompat tanpa pola atau kabel dan konektornya tidak lagi kedap. Banyak penyimpangan cukup diperbaiki dengan penyelarasan rangka, pembersihan, dan penyetelan ulang faktor span.
Berapa target akurasi belt scale yang wajar?
Untuk model multi-idler, target ±0,5% hingga ±0,25% masih realistis bila instalasi dan perawatannya benar. Model single-idler umumnya berada di rentang ±0,5% sampai ±1,0%, dan angka itu hanya tercapai bila kalibrasi dijalankan berkala.
Siapa yang sebaiknya mengerjakan kalibrasi timbangan konveyor?
Pekerjaan ini menuntut pengalaman pada sistem penimbangan dinamis, bukan hanya kemampuan mengoperasikan integrator. Tim berpengalaman memeriksa mekanis lebih dulu, menyiapkan alat uji yang sesuai, dan menyerahkan berita acara untuk audit maupun klaim selisih tonase.
Jadwalkan kalibrasi sebelum selisih tonase menjadi masalah komersial. Tim kami mengerjakan kalibrasi di lokasi Anda dengan rantai uji dan berat uji presisi, lengkap dengan berita acara. Sampaikan lebar belt, kecepatan, dan lokasi site agar jadwal serta lingkup pekerjaan bisa disiapkan.
Jadwalkan kalibrasi via WhatsApp · Telepon 0823 4230 4056 · Kirim permintaan penawaran