Preventive Maintenance Conveyor: Jadwal, Checklist, dan Biaya Downtime
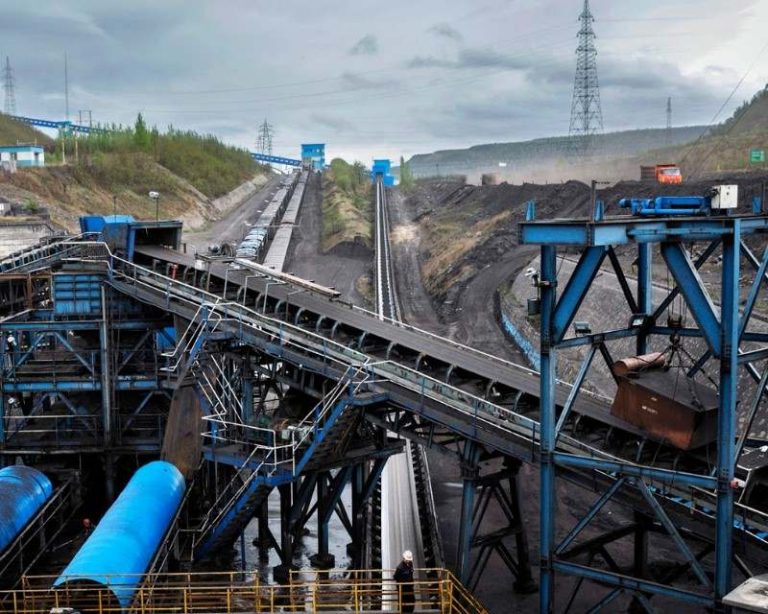
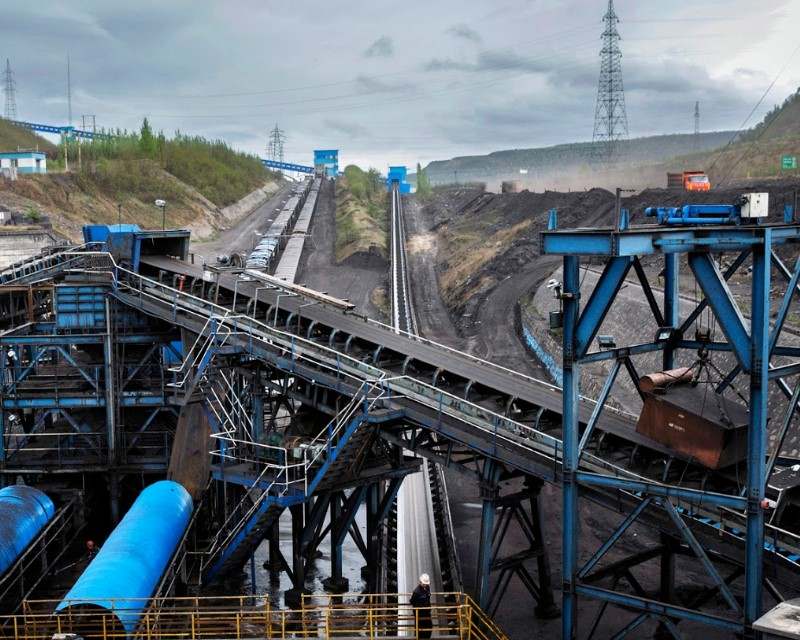
Preventive maintenance conveyor adalah perawatan terencana pada interval tetap yang dijalankan sebelum komponen gagal. Cakupannya meliputi belt, pulley, idler, drive unit, transfer point, dan seluruh perangkat proteksi di sepanjang jalur. Tujuannya bukan memperbaiki kerusakan, melainkan memastikan kerusakan tidak terjadi pada jam produksi.
Dua hal menentukan hasilnya: ketepatan jadwal dan kedisiplinan checklist. Jadwal menjaga agar tidak ada komponen terlewat, sedangkan checklist membuat setiap temuan tercatat dan bisa dibandingkan antar periode. Dari keduanya, biaya downtime menjadi terukur.
Apa Itu Preventive Maintenance Conveyor
Program ini bertumpu pada satu asumsi: keausan komponen punya pola yang dapat diramalkan. Belt meregang, idler berputar makin berat, dan pelumasan mengering. Semua berjalan bertahap, sehingga masih bisa ditangkap sebelum menjadi henti produksi.
Yang membedakannya dari rutinitas biasa adalah pencatatan. Pemeriksaan tanpa dokumentasi hanya menghasilkan kesan, bukan data. Tanpa data, tim tidak tahu interval mana yang perlu diperpendek.
Tiga Pendekatan yang Sering Tertukar
Perawatan reaktif menunggu komponen rusak. Preventif bekerja pada interval tetap berdasarkan jam operasi. Prediktif bekerja dari kondisi terukur seperti getaran bearing, suhu gearbox, atau arus motor. Ketiganya tidak saling meniadakan.
Jalur yang matang memakai campuran ketiganya. Preventif dipakai untuk keausan yang mudah diramalkan, prediktif untuk komponen mahal, dan reaktif terbatas untuk komponen murah.
Mengapa Henti Terencana Lebih Murah
Pada henti terencana, suku cadang tersedia, tenaga kerja terjadwal, dan produksi dapat dialihkan. Pada henti mendadak, ketiganya tidak pernah tersedia bersamaan.
Kerusakan yang dibiarkan jarang berhenti pada satu komponen. Belt yang bergesekan karena pulley tidak lurus merusak tepi belt dan idler sekitarnya, sehingga biaya berlipat.
Komponen Conveyor yang Paling Menentukan Jadwal
Tidak semua komponen layak mendapat perhatian sama. Prioritas diberikan kepada yang paling sering gagal, paling mahal diganti, atau kegagalannya memicu kerusakan berantai.
Belt dan belt splice
Belt adalah komponen termahal sekaligus sumber henti terpanjang. Titik terlemahnya umumnya bukan badan belt, melainkan sambungan atau belt splice. Pemeriksaan mencakup kelurusan, jepitan mekanis, dan retak pada area vulkanisir.
Pada belt berlapis, pemantauan ketebalan di area loading memberi peringatan lebih awal. Penurunan antar bulan lebih berguna daripada angka tunggal.
Idler dan pulley
Idler yang macet menimbulkan gesekan, menaikkan arus motor, dan berpotensi memicu panas. Pemeriksaannya sederhana: putar dengan tangan saat jalur berhenti, dengarkan bearing, dan periksa material yang menempel. Idler yang tidak berputar bebas sebaiknya diganti, bukan dilumasi ulang.
Pulley menuntut perhatian pada kelurusan dan kondisi lagging. Lagging aus mengurangi cengkeraman sehingga belt slip, dan slip adalah penyebab utama panas pada pulley penggerak.
Drive unit dan pelumasan
Drive mencakup motor, coupling, gearbox, dan rem. Pelumasan mengikuti rekomendasi pabrikan, baik jenis maupun jumlahnya. Kelebihan pelumasan sama merusaknya dengan kekurangan karena mendorong seal keluar.
Arus motor pada beban yang sama memberi gambaran keausan menyeluruh. Kenaikan perlahan dalam hitungan minggu biasanya menandakan gesekan bertambah di jalur.
Transfer point dan chute
Area ini menerima benturan material sehingga keausannya paling tinggi. Liner chute, skirt rubber, dan impact bed diperiksa terhadap kebocoran dan tumpahan. Tumpahan yang menumpuk menutup akses inspeksi dan mempercepat korosi struktur.
Jadwal Preventive Maintenance Conveyor dari Harian sampai Tahunan
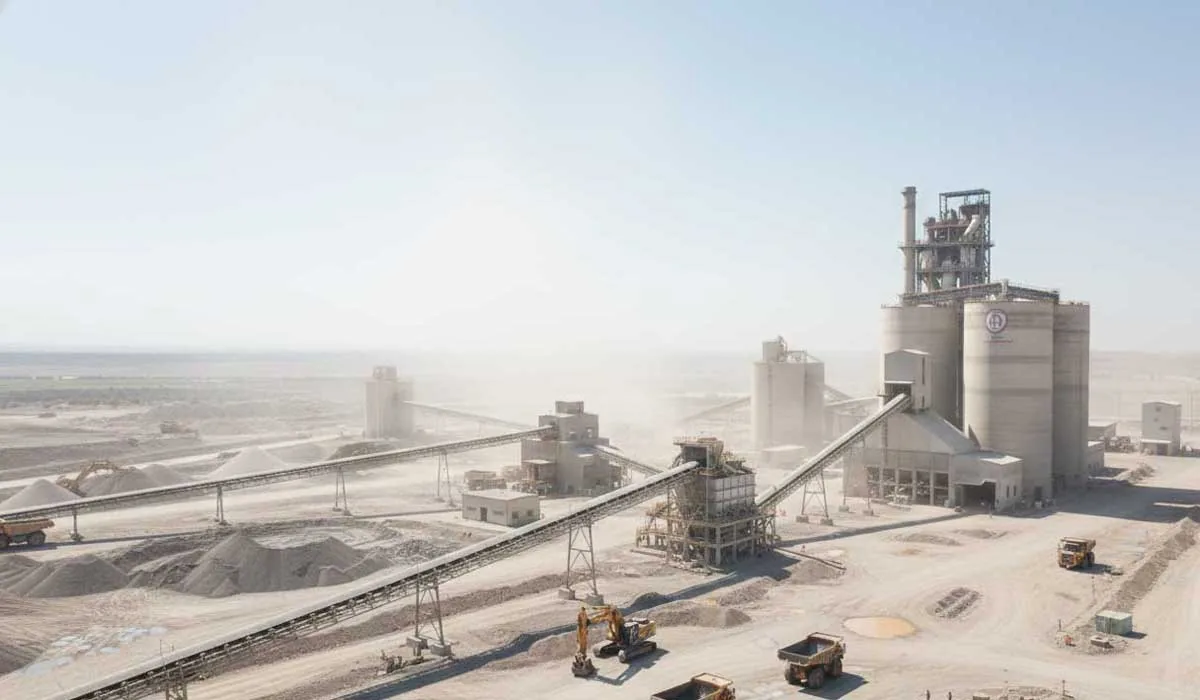
Jadwal preventive maintenance conveyor disusun berlapis. Pekerjaan harian dijalankan operator tanpa menghentikan jalur, pekerjaan mingguan dan bulanan memerlukan jendela henti pendek, sedangkan pekerjaan tahunan digabung dengan overhaul.
Kerangka berikut dapat Anda sesuaikan dengan intensitas operasi. Jalur 24 jam dengan material abrasif memerlukan frekuensi lebih rapat.
| Interval | Fokus pekerjaan | Jendela henti |
|---|---|---|
| Harian | Visual belt, tumpahan material, suara dan getaran, fungsi pull cord, kebersihan area timbang | Tanpa henti |
| Mingguan | Pemeriksaan idler, kelurusan belt, belt cleaner, uji belt sway dan zero speed, pengencangan baut | 1 sampai 2 jam |
| Bulanan | Ketebalan belt di area loading, belt splice, pelumasan bearing, arus motor, verifikasi belt scale | 4 sampai 8 jam |
| Triwulanan | Oli dan seal gearbox, kelurusan pulley, keausan lagging, uji kekuatan magnet, uji metal detector | Sekitar 1 hari |
| Tahunan | Overhaul drive, penggantian idler aus, kalibrasi belt scale in-situ, uji bias coal sampling, audit struktur | 2 sampai 3 hari |
Frekuensi itu bukan harga mati. Bila dua siklus berturut tanpa penyimpangan, interval boleh dilonggarkan. Temuan berulang justru alasan memperpendek interval, bukan menambah pekerjaan darurat.
Checklist Inspeksi Conveyor per Komponen
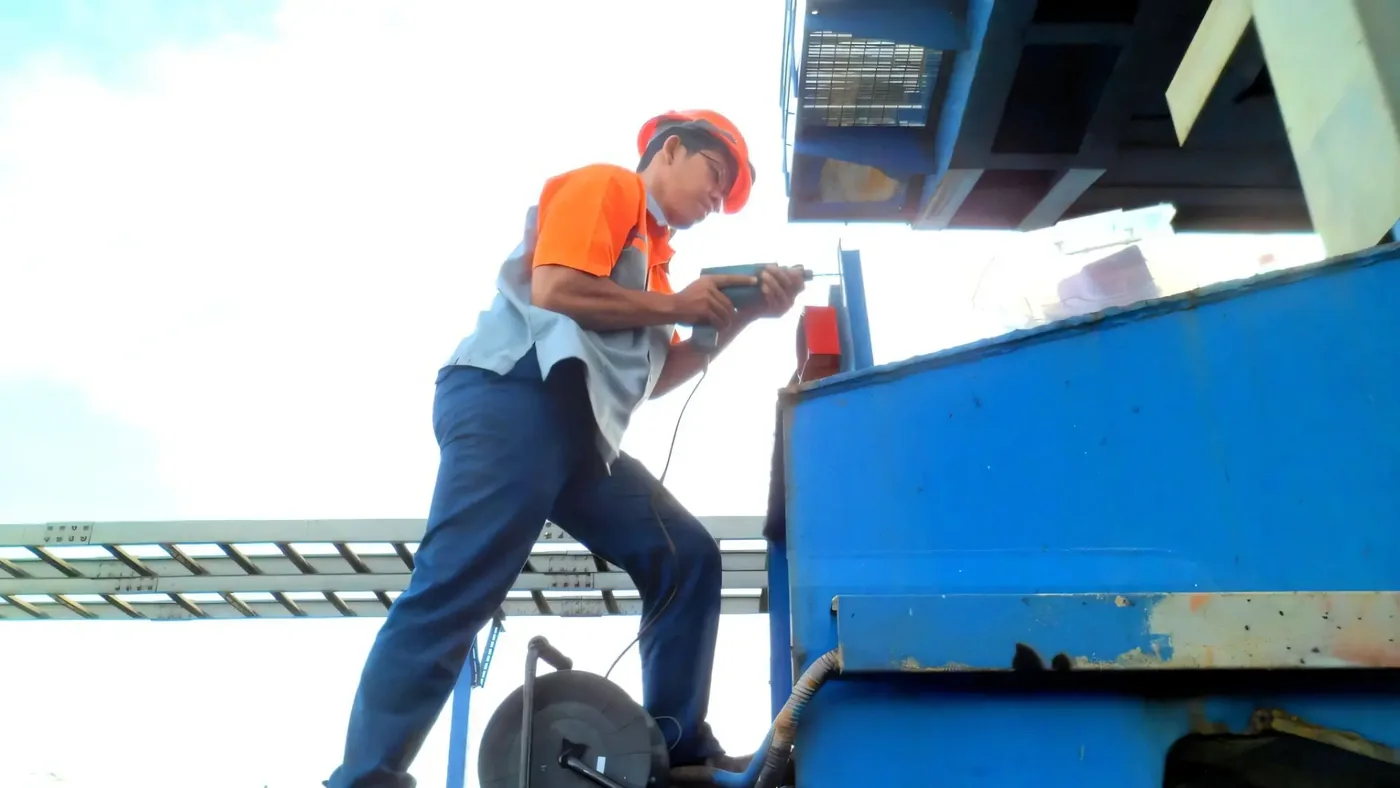
Checklist preventive maintenance conveyor yang baik memuat tiga hal pada setiap baris: apa yang diperiksa, batas yang dianggap lolos, dan tindakan bila menyimpang. Tanpa batas jelas, dua teknisi bisa menyimpulkan hal berbeda dari kondisi yang sama.
Isi checklist sebaiknya berupa angka, bukan kata sifat. Frasa kondisi cukup baik tidak bisa dibandingkan antar bulan, sedangkan catatan tepi belt retak 3 mm bisa.
| Komponen | Titik periksa | Kriteria lolos | Tindakan |
|---|---|---|---|
| Belt | Permukaan, tepi, ketebalan area loading | Tanpa robekan, tepi utuh, tebal di atas batas minimum | Tandai area, jadwalkan perbaikan |
| Belt splice | Kelurusan, jepitan, retak vulkanisir | Sambungan lurus, jepitan rapat | Perbaiki pada jendela henti terdekat |
| Idler | Putaran bebas, suara bearing, material menempel | Berputar tanpa hambatan, tanpa suara kasar | Ganti, catat posisi untuk analisis pola |
| Pulley | Kelurusan, keausan lagging, bearing | Lagging utuh, belt berjalan di tengah | Ganti lagging atau luruskan dudukan |
| Drive | Level oli, suhu gearbox, arus motor, coupling | Level pada tanda, suhu dan arus stabil | Tambah atau ganti oli, periksa kopling |
| Transfer point | Liner chute, skirt rubber, impact bed | Tanpa kebocoran, liner di atas batas aus | Ganti liner, rapikan skirt rubber |
| Safety device | Pull cord, belt sway, zero speed, chute clog, horn | Semua memicu alarm dan trip | Kalibrasi ulang atau ganti unit |
| Belt scale | Kebersihan rangka timbang, nol, hasil verifikasi | Penyimpangan dalam batas akurasi model | Bersihkan area timbang, kalibrasi |
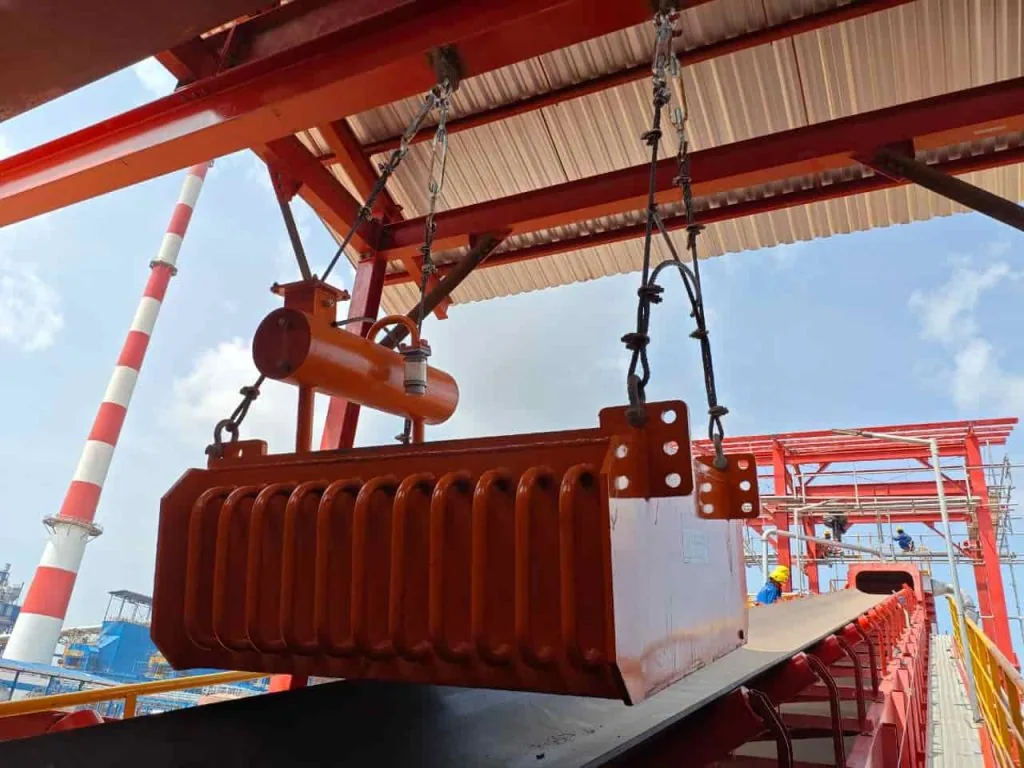
| Pemisah logam | Permukaan magnet, test piece metal detector | Kekuatan sesuai data awal, logam uji terdeteksi | Bersihkan, uji ulang, ganti bila lemah |
Menguji Safety Device, Bukan Hanya Melihatnya
Pengujian perangkat proteksi
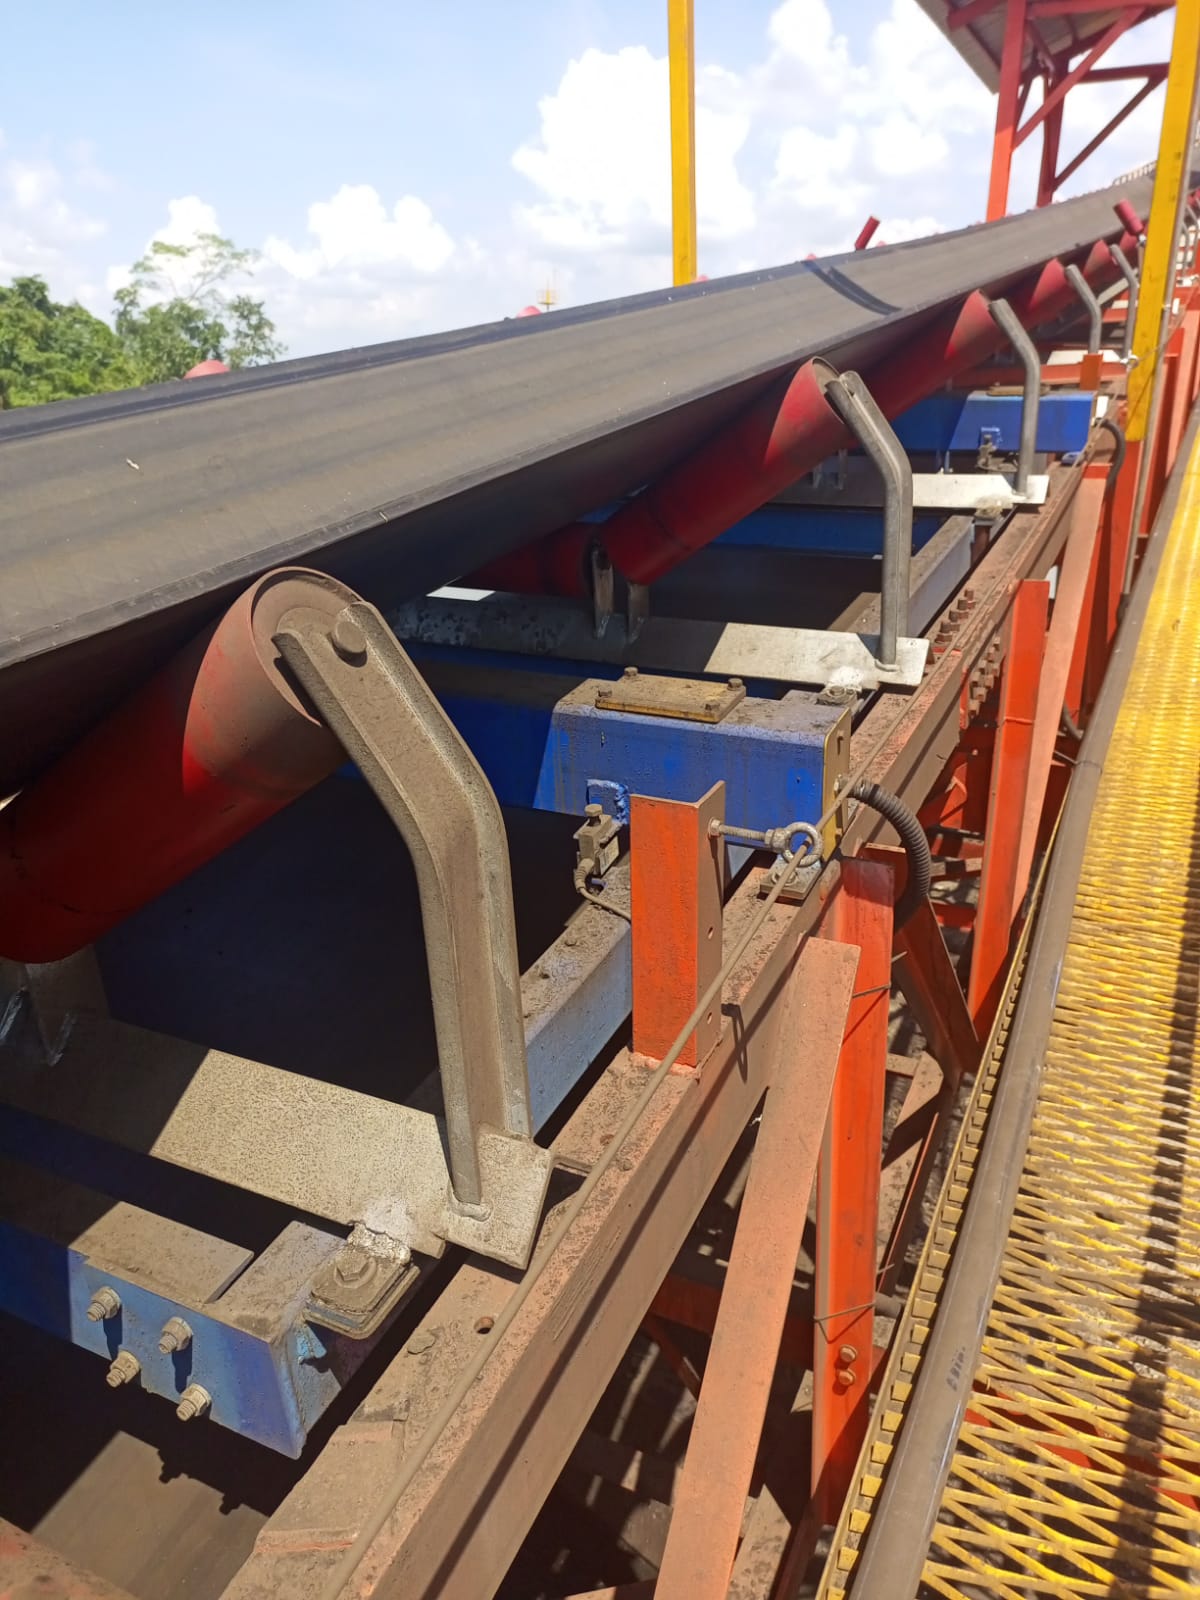
Pull cord switch harus ditarik di dua titik terjauh untuk memastikan tali tidak macet dan kontak memutus rangkaian. Belt sway diuji dengan menyimulasikan pergeseran pada roller.
Zero speed switch diuji dengan menghentikan putaran pulley secara terkendali, lalu memastikan trip terjadi sebelum belt slip memanas. Chute clog diuji dengan menekan pelat sensor, flow switch diperiksa terhadap aliran material, dan warning horn serta belt rip switch melengkapi formulir yang sama.
Kalibrasi dan pengujian instrumen
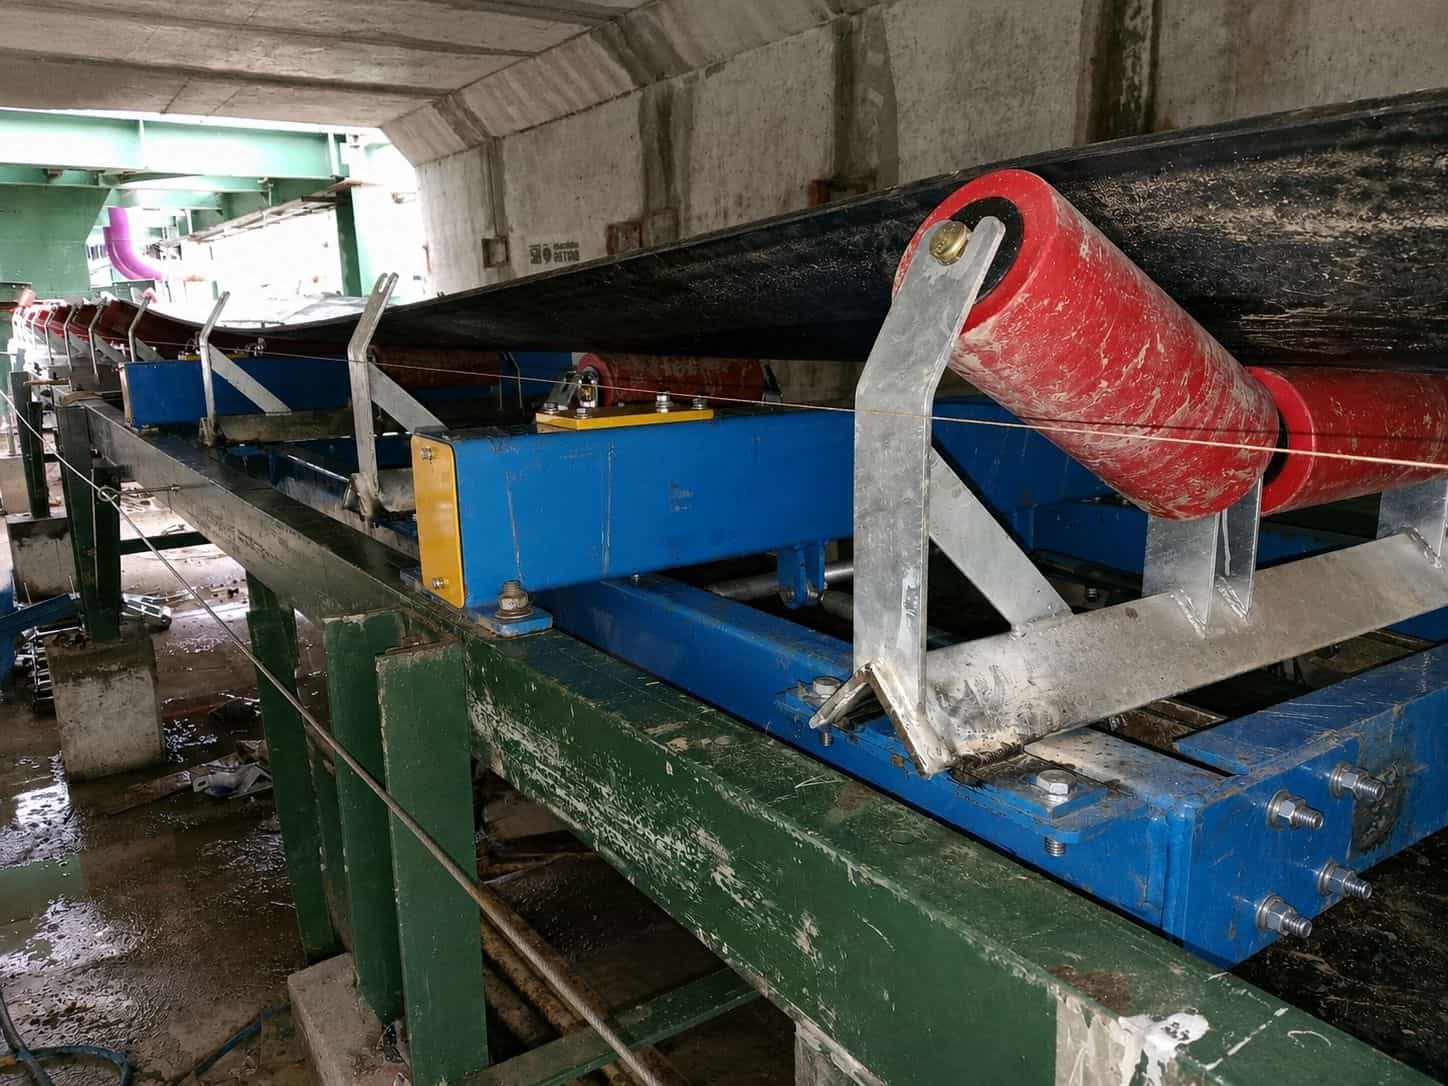
Belt scale diverifikasi dengan benda uji pada rentang operasi normal, lalu dikalibrasi in-situ ketika selisih terhadap dokumen pengapalan muncul konsisten. Kalibrasi ulang diperlukan setelah belt diganti karena berat dan kekakuannya berubah.
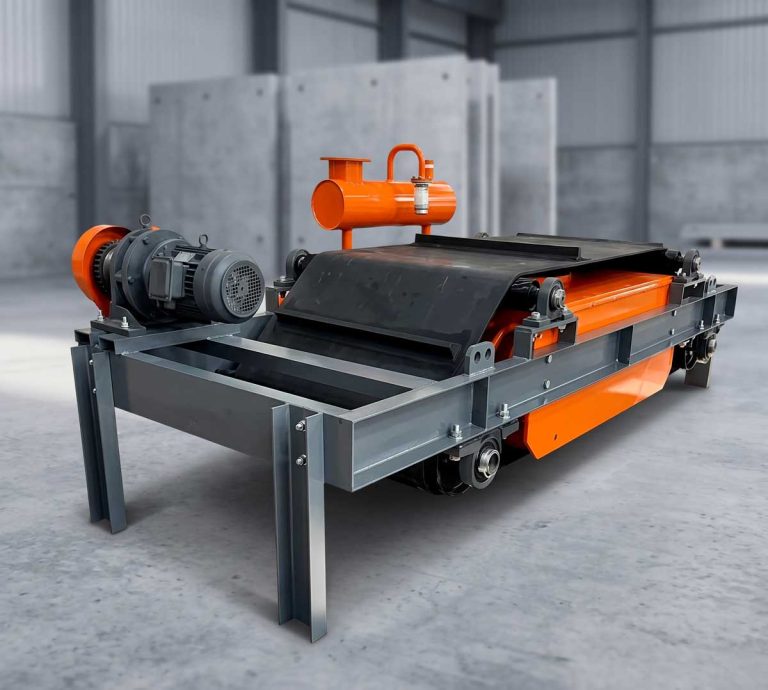
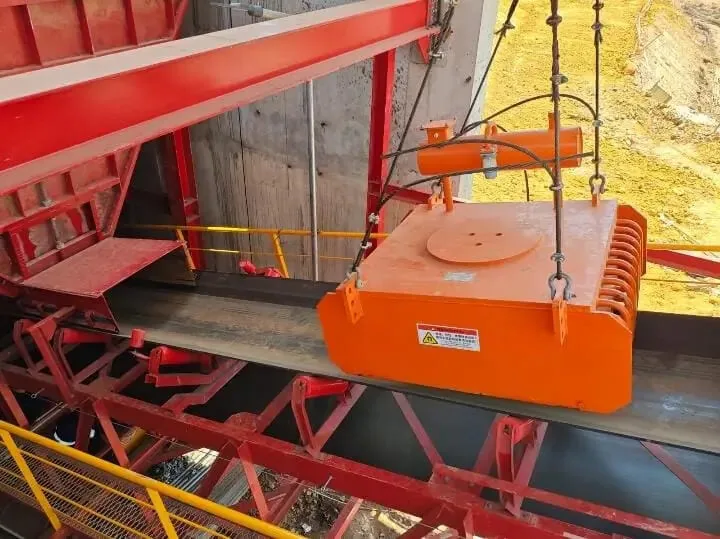
Pada pemisah magnet, kekuatan medan diukur dengan alat ukur pada jarak tetap. Permukaan yang tertutup lapisan besi menurunkan daya tangkap meski angkanya terlihat normal. Rincian pemilihan unit ada pada halaman magnetic separator conveyor, sedangkan pengujian logam non-ferrous dibahas pada halaman metal detector conveyor.
Cara Menghitung Biaya Downtime Conveyor
Biaya downtime bukan biaya suku cadang. Pada program preventive maintenance conveyor, komponen terbesarnya adalah produksi yang tidak berjalan, sehingga perhitungan dimulai dari nilai produksi per jam.
Rumus dasar
Biaya satu kejadian henti = jam henti × nilai produksi per jam + biaya perbaikan + biaya persiapan ulang. Nilai produksi per jam dihitung dari kapasitas ton per jam dikalikan margin per ton, bukan harga jual, karena material yang tidak terangkut belum tentu terjual.
Untuk skala tahunan, kalikan rata-rata kejadian per tahun dengan biaya satu kejadian, lalu tambahkan biaya program preventif: jam teknisi, suku cadang, dan penghentian terencana. Selisihnya adalah angka penghematan yang bisa Anda ajukan ke manajemen.
Memakai MTBF dan MTTR
MTBF adalah rata-rata jam operasi di antara dua kejadian henti, sedangkan MTTR adalah rata-rata lama perbaikan. Keduanya dihitung dari catatan henti, bukan perkiraan lisan.
MTBF yang memendek menandakan program preventif belum menyentuh komponen yang benar. MTTR yang memanjang menandakan persoalan suku cadang, kompetensi, atau prosedur. Dua angka ini dilaporkan berdampingan setiap bulan.
Contoh: bila jalur berkapasitas Q ton per jam dengan margin m rupiah per ton dan henti berlangsung t jam, nilai produksi hilang adalah Q×m×t. Bila kejadian serupa berulang n kali setahun, totalnya Q×m×t×n, lalu dibandingkan dengan biaya program preventif tahunan.
Masukkan angka Q, m, t, dan n milik Anda sendiri. Hanya angka lapangan yang menghasilkan kesimpulan yang dapat dipertanggungjawabkan.
Tanda Perawatan yang Ditunda Sudah Menagih
Penundaan jarang berbentuk keputusan besar. Biasanya ia berupa satu pekerjaan yang digeser ke minggu depan, lalu digeser lagi. Sinyalnya muncul dari catatan.
- Tumpahan material bertambah di titik yang sama.
- Suara atau getaran baru pada satu idler.
- Arus motor naik pada beban yang sama.
- Selisih hasil belt scale membesar terhadap dokumen pengapalan.
- Alarm palsu safety device meningkat dan mulai diabaikan operator.
Bila dua tanda atau lebih muncul bersamaan, jadwal perlu ditinjau ulang, bukan ditambal. Pola berulang menunjukkan interval yang salah, bukan teknisi kurang teliti.
Menyusun Program Preventive Maintenance Conveyor dalam 30 Hari
Program tidak perlu dimulai dari sistem rumit. Cukup lima langkah berurutan yang dievaluasi di akhir bulan pertama.
Pertama, daftarkan jalur conveyor dan tandai komponen kritisnya. Kedua, catat kondisi awal sebagai pembanding, termasuk ketebalan belt dan hasil verifikasi instrumen. Ketiga, susun jadwal berlapis memakai kerangka pada tabel dan sesuaikan dengan jendela henti yang tersedia.
Keempat, siapkan checklist per komponen dengan batas toleransi serta stok minimum komponen yang sering gagal. Kelima, jalankan satu siklus penuh, catat temuan, lalu hitung MTBF dan MTTR.
Untuk pekerjaan yang menuntut alat uji khusus, dukungan teknis lebih hemat daripada membeli alat untuk pemakaian sekali. Layanan kalibrasi belt scale dan pengujian perangkat proteksi dapat digabung dalam satu kunjungan. Daftar perangkatnya ada pada halaman conveyor safety device, sedangkan pencatatan kualitas material dibahas pada halaman mechanical coal sampling.
Pertanyaan yang Sering Diajukan
Seberapa sering preventive maintenance conveyor dijalankan?
Pemeriksaan visual setiap shift, pekerjaan mekanis ringan mingguan, verifikasi instrumen dan pelumasan bulanan, overhaul serta kalibrasi tahunan. Interval akhir ditentukan intensitas operasi dan temuan siklus sebelumnya.
Siapa yang sebaiknya mengisi checklist inspeksi?
Pemeriksaan visual harian diisi operator shift, pekerjaan mekanis dan pengujian perangkat proteksi diisi teknisi berkompeten. Yang penting bukan jabatannya, melainkan pemeriksaan benar-benar dilakukan.
Apakah perawatan bisa dilakukan tanpa menghentikan produksi?
Sebagian bisa, seperti inspeksi visual, pencatatan arus motor, dan pembersihan area yang aman dijangkau. Pekerjaan yang menyentuh belt bergerak atau uji trip wajib dilakukan saat jalur berhenti dan terkunci.
Apa perbedaan preventive dan predictive maintenance?
Preventif bekerja pada interval tetap tanpa menunggu gejala, sedangkan prediktif bekerja dari kondisi terukur seperti getaran dan suhu. Pada jalur conveyor keduanya dipakai bersama sesuai nilai komponen.
Bagaimana menentukan komponen kritis pada jalur conveyor?
Nilainya dari tiga hal: frekuensi kegagalan, biaya penggantian, dan dampak henti. Komponen yang sering gagal dan menghentikan seluruh jalur otomatis menjadi prioritas meski harganya murah.
Apakah belt scale harus dikalibrasi setiap belt diganti?
Setidaknya zero calibration wajib diulang dan span calibration diverifikasi. Penggantian belt mengubah berat serta kekakuannya, sehingga titik nol dan respons timbangan bergeser.
Berapa jumlah minimum safety device yang diuji setiap bulan?
Seluruh perangkat pada jalur yang diuji, tanpa terkecuali. Pull cord, belt sway, zero speed, chute clog, flow switch, warning horn, dan belt rip switch diuji fungsinya lalu dicatat. Unit yang gagal trip diperbaiki sebelum jalur dioperasikan kembali.
Berapa lama jendela henti yang wajar untuk perawatan bulanan?
Untuk satu jalur dengan beberapa titik inspeksi, jendela 4 sampai 8 jam umumnya memadai bila suku cadang disiapkan. Penggabungan dengan verifikasi instrumen membuat satu penghentian melayani beberapa pekerjaan.
Bagaimana membuktikan penghematan program ini ke manajemen?
Bandingkan jumlah kejadian dan total jam henti sebelum serta sesudah program berjalan, lalu kalikan nilai produksi per jam. Sertakan perubahan MTBF dan MTTR. Semua angka itu berasal dari catatan operasi.
Butuh jadwal dan checklist yang sesuai jalur Anda? Tim teknis PT Masusskita United membantu menyusun jadwal, menyiapkan checklist per komponen, serta menguji perangkat proteksi dan instrumen penimbangan di lokasi.
Kerangka yang sama berlaku untuk seluruh perangkat di jalur itu. Uraian tentang belt scale conveyor, prosedur perawatan coal sampling system, dan katalog pada halaman produk melengkapi jadwal tahunan Anda. Panduan teknis lain tersedia di halaman artikel.