Conveyor Safety Device untuk Pertambangan Batubara dan PLTU
Konfigurasi Menentukan Mutu Perlindungan, Bukan Jumlah Unit
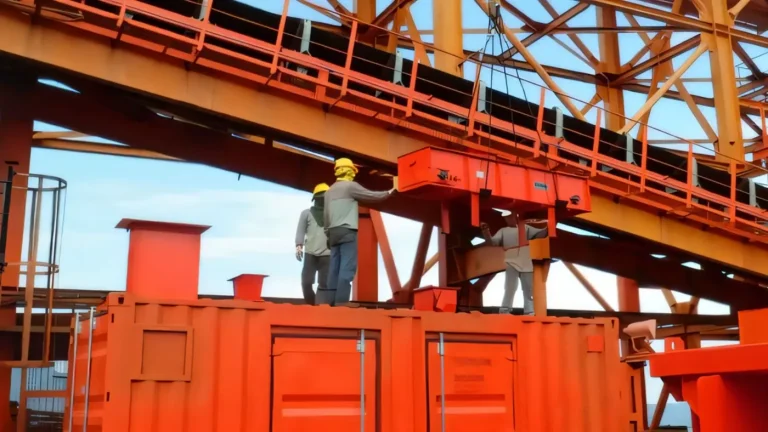
Pengadaan conveyor safety device pertambangan sering dilakukan dengan pendekatan daftar belanja: satu set pull cord, satu belt sway, satu zero speed, lalu dianggap selesai. Hasilnya adalah perlindungan yang rapi di dokumen tetapi rapuh di lapangan, karena beban kerja perangkat berbeda jauh antara conveyor 1.200 meter di transfer point tambang batubara Kalimantan, coal handling PLTU yang beroperasi terus-menerus, dan jalur jetty yang terkena uap air laut setiap hari.
Perbedaan itu tidak ditentukan oleh merek, melainkan oleh konfigurasi: kelas enclosure, proteksi terhadap debu mudah terbakar, jumlah titik pemasangan, logika interlock, dan cara perangkat diuji setelah terpasang. Sebagai acuan awal, katalog perangkat dan varian yang tersedia dapat dilihat pada halaman supplier conveyor safety device Indonesia; keputusan teknisnya tetap harus mengikuti karakter medan masing-masing plant.
Kesalahan paling mahal biasanya bukan memilih perangkat yang salah, melainkan memasang perangkat yang benar pada posisi, kelas proteksi, atau logika interlock yang tidak sesuai. Tripping yang terlalu sering membuat operator mematikan sistem, sedangkan tripping yang tidak pernah terjadi membuat perangkat hanya menjadi pajangan di sisi belt.
Karakter Medan Tambang Batubara: Debu, Getaran, Bentang Panjang
Tambang batubara dan mineral menggabungkan tiga tekanan sekaligus: debu abrasif yang masuk ke celah mekanis, getaran dari struktur dan material berukuran besar, serta bentang conveyor yang panjang dengan banyak transfer point. Kombinasi ini menuntut enclosure minimal IP67, sementara area yang terpapar hujan, pencucian, atau genangan menuntut IP68.
Proteksi Debu Mudah Terbakar
Di area coal crushing, transfer house, dan stockpile, debu batubara membentuk atmosfer yang berpotensi mudah terbakar. Perangkat pada zona tersebut sebaiknya memakai varian Ex tD untuk debu, atau enclosure Ex d IIBT4 bila area juga berisiko gas. Pemilihan kelas ini harus mengikuti dokumen klasifikasi area dari tim K3, bukan asumsi pemasok.
Pull Cord per Bentang, Bukan per Conveyor
Prinsipnya sederhana: operator harus dapat menjangkau tali darurat dari posisi mana pun di sepanjang jalur. Satu unit pull cord switch conveyor untuk conveyor sepanjang ratusan meter adalah kesalahan yang sering ditemukan saat audit. Setiap bentang, terutama pada sisi yang dilalui orang, perlu titik sendiri dengan kontak 2NO+2NC, enclosure IP67, dan manual reset agar belt tidak serta-merta jalan kembali setelah tali ditarik.
Zero Speed pada Pulley yang Mewakili Beban
Deteksi slip harus dipasang pada pulley penggerak atau pulley yang benar-benar merepresentasikan putaran beban, bukan tail pulley yang masih berputar karena inersia. Perangkat zero speed switch conveyor tipe induktif dengan digital set-point lebih mudah dikalibrasi ulang saat kecepatan belt berubah dibanding tipe kontak yang aus.
PLTU: Keandalan Aliran Batubara dan Kesiapan Audit K3
PLTU menuntut dua hal yang jarang muncul bersamaan: ketersediaan tinggi untuk menjaga pasokan ke boiler, dan kesiapan dokumen saat audit K3. Conveyor yang sering tripping palsu mengganggu pasokan, sedangkan conveyor yang tidak pernah menguji perangkatnya gagal audit.
Warning Horn Sebelum Start
Di area bising, sinyal start harus terdengar sebelum belt bergerak. Warning horn conveyor dipasang berpasangan dengan lampu indikator pada titik yang dilalui operator, dengan durasi bunyi yang cukup bagi orang untuk menjauh dari jalur. Fungsinya mencegah kecelakaan saat start, bukan sekadar memenuhi checklist.
Flow Switch dan Chute Clog di Jalur Menuju Mill
Aliran batubara dari stockpile ke mill harus dipastikan, bukan diasumsikan. Flow switch conveyor memberi sinyal bahwa material benar-benar mengalir, sementara chute switch conveyor tipe diaphragm dengan wear plate mendeteksi penumpukan di chute sebelum terjadi plugging yang memaksa shutdown panjang. Pada titik rawan, belt sway switch conveyor dengan alarm pada simpangan sekitar 15 derajat dan trip pada 30 derajat memberi peringatan dini sebelum belt bergesekan dengan struktur.
Prioritas Perangkat per Industri
Tabel berikut merangkum titik berat konfigurasi pada setiap jenis fasilitas. Kolom prioritas menunjukkan perangkat yang harus ada lebih dahulu, bukan satu-satunya perangkat yang dipasang.
| Industri | Prioritas perangkat | Pertimbangan lingkungan |
|---|---|---|
| Tambang batubara | Pull cord tiap bentang, belt rip detection, chute clog di setiap transfer point, zero speed pada pulley utama | Debu abrasif dan mudah terbakar, getaran, bentang panjang, varian Ex tD, IP67/IP68 |
| PLTU coal handling | Warning horn, pull cord sepanjang jalur, belt sway di titik rawan, flow switch ke mill, chute clog | Area bising, operasi terus-menerus, tuntutan audit K3 dan keandalan pasokan |
| Pelabuhan dan jetty | Pull cord, zero speed, belt sway, belt rip detection pada jalur panjang | Korosi air laut, marine grade coating, stainless enclosure, angin dan hujan |
| Pabrik semen | Chute clog, belt sway, zero speed, pull cord | Debu halus menempel, vibrasi tinggi, lingkungan korosif |
| Pabrik pupuk | Chute clog, flow switch, pull cord | Debu higroskopis dan korosif, pembersihan rutin, enclosure tertutup rapat |
Perhatikan bahwa belt cleaner sering luput dari daftar padahal berpengaruh langsung pada keandalan sensor. Material carryback yang menumpuk di chute memicu alarm yang salah alamat, dan operator akhirnya mem-bypass sensor yang sebenarnya berfungsi baik.
Pelabuhan, Semen, dan Pupuk: Korosi serta Debu Halus
Di jetty, air laut mempercepat korosi pada sekrup, gland, dan kotak terminal. Perangkat dengan marine grade coating dan enclosure stainless jauh lebih murah dihitung sepanjang umur pakai dibanding penggantian tiap dua tahun. Kabel masuk harus memakai gland yang rapat, karena kebocoran kecil pada cable entry adalah penyebab kegagalan paling umum di lingkungan ini.
Pada semen dan pupuk, debu halus menempel pada permukaan sensor dan mengubah perilakunya. Chute clog tipe diaphragm lebih tahan terhadap debu lengket dibanding tipe yang bergantung pada medan listrik, sementara enclosure harus ditutup kembali dengan benar setiap selesai pembersihan. Vibrasi tinggi di area mill menuntut pengikat dan baut dengan torsi yang diperiksa berkala, bukan sekadar dikencangkan saat instalasi.
Kesalahan Konfigurasi yang Paling Sering Terjadi
Beberapa pola kesalahan muncul berulang di banyak plant, dan hampir semuanya bisa dicegah pada tahap desain.
Pertama, logika interlock tidak fail-safe. Kontak pemutus dirangkai tanpa memantau status kabel, sehingga kabel putus terbaca sebagai kondisi normal. Rangkaian seri NC dengan pemantauan kontinu jauh lebih aman.
Kedua, manual reset diabaikan. Pull cord yang otomatis kembali memungkinkan belt start saat seseorang masih berada di jalur. Manual reset memaksa operator memeriksa lokasi sebelum mengembalikan sistem.
Ketiga, set-point dan delay tidak disesuaikan. Zero speed dengan delay terlalu pendek memicu trip saat start berbeban, sedangkan delay terlalu panjang membuat slip terdeteksi setelah belt terbakar atau material tumpah.
Keempat, satu titik untuk banyak fungsi. Satu chute clog dipasang di chute utama sementara transfer point lain dibiarkan tanpa sensor, padahal justru titik dengan sudut curam yang paling sering tersumbat.
Kelima, tidak ada uji berkala. Perangkat yang tidak pernah diuji secara fungsional tidak dapat dibuktikan berfungsi saat audit. Catatan uji, tanggal, dan hasilnya adalah bagian dari sistem proteksi, bukan administratif belaka.
Keenam, belt rip detection diabaikan pada belt panjang. Robekan memanjang yang tidak terdeteksi dalam beberapa detik dapat merusak belt sepanjang puluhan meter. Untuk jalur dengan feed tidak seragam, belt rip detection system merupakan prioritas, bukan pelengkap.
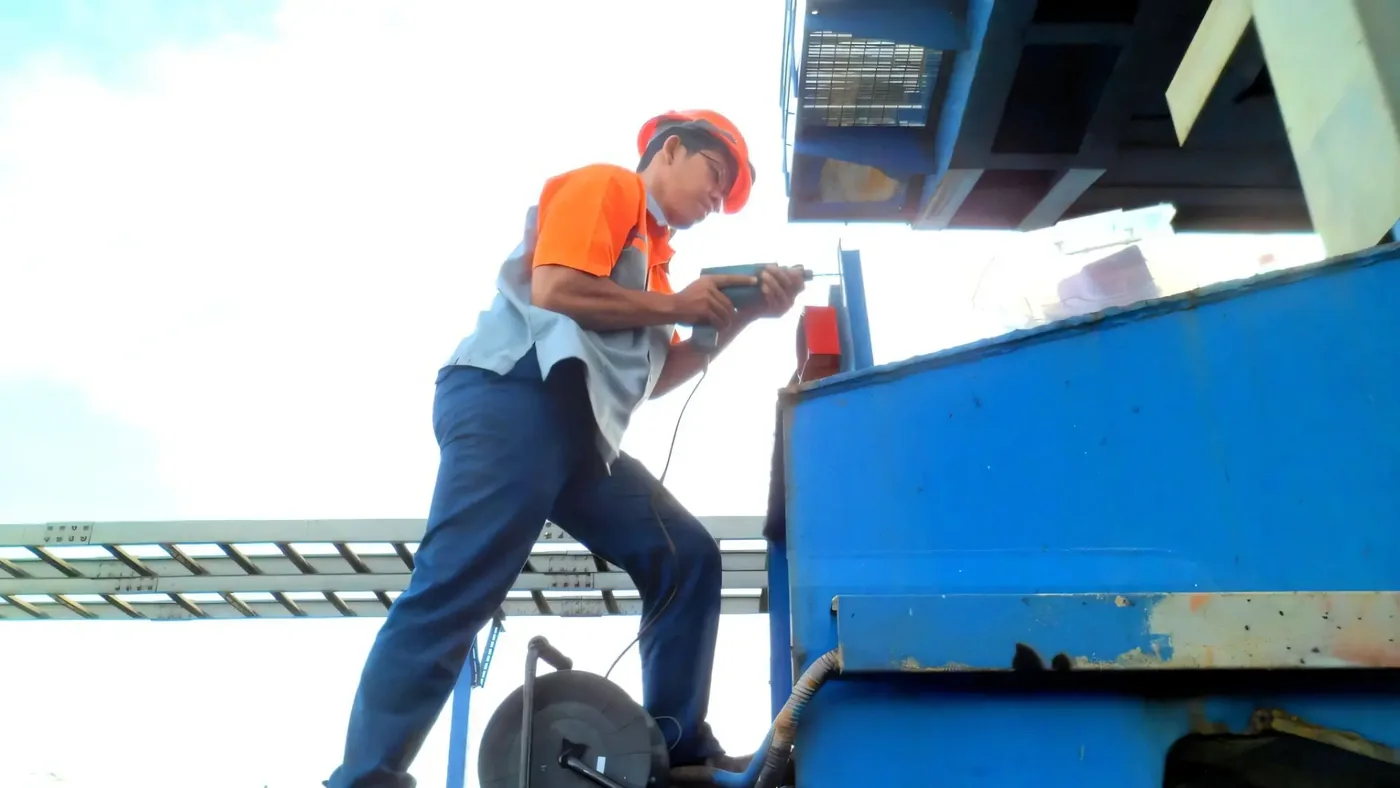
Kerangka Memilih Konfigurasi: dari Risk Assessment ke Daftar Perangkat
Konfigurasi yang dapat dipertanggungjawabkan disusun berurutan, bukan dikumpulkan dari katalog.
Langkah 1: Petakan Jalur dan Titik Akses
Gambarkan jalur conveyor, tandai titik yang dilalui orang, titik transfer, titik dengan sudut curam, serta area dengan klasifikasi debu. Peta ini menentukan jumlah titik pull cord dan chute clog.
Langkah 2: Tetapkan Kelas Lingkungan
Tentukan IP dan kelas Ex per zona, lalu pilih varian enclosure. Jangan menyeragamkan kelas proteksi untuk seluruh plant hanya karena lebih mudah dalam pengadaan.
Langkah 3: Susun Logika Interlock
Tentukan perangkat mana yang melakukan trip, mana yang hanya memberi alarm, dan bagaimana urutan reset. Alarm belt sway pada simpangan kecil sebaiknya tidak langsung mematikan produksi jika masih ada ruang koreksi.
Langkah 4: Rencanakan Uji dan Perawatan
Setiap perangkat memerlukan prosedur uji fungsional dengan interval yang disepakati, termasuk pengujian tali, simulasi penumpukan, dan verifikasi set-point. Tanpa langkah ini, konfigurasi terbaik pun kehilangan nilainya dalam beberapa bulan.
FAQ
Apakah semua conveyor di tambang batubara wajib memakai perangkat varian Ex?
Tidak otomatis. Kewajiban mengikuti klasifikasi area yang ditetapkan pada dokumen K3 plant. Area dengan atmosfer debu batubara berpotensi mudah terbakar umumnya menuntut varian Ex tD atau Ex d IIBT4, sedangkan area terbuka dengan ventilasi baik bisa cukup dengan enclosure IP67 tanpa sertifikasi Ex. Pastikan pilihan tersebut tertulis dalam dokumen pengadaan.
Berapa jarak ideal antar titik pull cord pada satu conveyor?
Tidak ada angka universal. Penentuan jarak mempertimbangkan panjang bentang, kecepatan respons yang diinginkan, posisi walkway, dan kemampuan operator menjangkau tali. Yang perlu dipastikan adalah setiap segmen jalur yang dapat diakses memiliki titik sendiri, dan tali terpasang dengan tegangan yang memungkinkan penarikan dari posisi mana pun.
Mengapa pull cord harus memakai manual reset?
Karena tujuan penarikan tali adalah menghentikan belt untuk melindungi orang atau peralatan. Jika perangkat kembali sendiri, belt dapat start kembali saat seseorang masih berada di jalur atau saat penyebab trip belum diperbaiki. Manual reset memaksa pemeriksaan lokasi sebelum sistem diaktifkan kembali.
Lebih tepat chute clog tipe diaphragm atau tipe kapasitif untuk debu batubara?
Untuk debu lembap dan lengket, tipe diaphragm dengan wear plate umumnya lebih stabil karena mendeteksi tekanan material secara mekanis dan tidak terpengaruh penumpukan debu pada permukaan sensor. Tipe kapasitif dapat berubah perilaku ketika debu menempel, sehingga menimbulkan alarm palsu yang membuat operator mengabaikan sinyal.
Bagaimana membuktikan perangkat keselamatan conveyor berfungsi saat audit K3?
Dengan catatan uji fungsional yang terdokumentasi: tanggal, perangkat yang diuji, metode, hasil, dan tindakan perbaikan bila ada temuan. Audit yang baik tidak berhenti pada keberadaan perangkat, tetapi memeriksa apakah perangkat pernah diuji, apakah set-point sesuai, dan apakah temuan sebelumnya sudah ditutup.